


Lorsqu'un corps de vanne ou une turbine de pompe est spécifié pour un service impliquant des chlorures, de l'eau de mer ou la transformation des aliments, les pièces moulées en acier inoxydable 316L constituent souvent le choix par défaut le plus sûr. La nuance combine la résistance à la corrosion d'un acier inoxydable austénitique au molybdène avec une teneur maximale en carbone de 0,03 %, ce qui protège le matériau de la corrosion aux limites des grains qui peut suivre le soudage. Sous forme coulée, le même alliage est généralement certifié ASTM A351 CF3M, et comprendre cette désignation est la première étape pour acheter des pièces qui répondent à vos exigences réelles de service.
Le résumé pratique est le suivant : choisissez les pièces moulées 316L lorsque votre pièce doit résister à la corrosion par piqûres et fissures, lorsqu'elle sera soudée pendant la fabrication ou la réparation, et lorsque la géométrie est suffisamment complexe pour bénéficier d'un moulage par investissement ou en sable. Les sections ci-dessous expliquent la métallurgie, les processus de coulée, les applications et la documentation que vous devez demander à une fonderie.
316L vs 316 en fonderie : la différence CF3M
Les nuances 316 et 316L sont toutes deux des qualités austénitiques contenant du chrome, du nickel et du molybdène. La seule différence voulue est le carbone. Le 316L forgé limite le carbone à 0,03 % maximum, tandis que le 316 autorise jusqu'à 0,08 %. Lorsque le même alliage est coulé, les désignations ASTM équivalentes s'appliquent : CF8M pour 316 et CF3M pour 316L. La convention de numérotation est informative : le premier chiffre après le C indique la teneur maximale en carbone en centièmes de pour cent, le CF3M est donc l'équivalent à faible teneur en carbone du CF8M.
La teneur en carbone est importante en raison de la sensibilisation. Lorsque l'alliage est chauffé entre 425 et 870 °C, ce qui se produit exactement lors du soudage, le carbone migre vers les joints de grains et se combine avec le chrome pour former du carbure de chrome. Les zones appauvries en chrome qui subsistent sont vulnérables à la corrosion intergranulaire. En maintenant le carbone à 0,03 % ou moins, le 316L réduit considérablement ce risque. Pour les pièces moulées soudées dans des assemblages de tuyaux, soudées à des structures de support ou soudées pour réparation après des années de service, ce comportement est décisif.
| Élément | Forgé 316L (%) | Fonte CF3M (ASTM A351) (%) |
|---|---|---|
| Carbone | 0,030 maximum | 0,03 maximum |
| Chrome | 16,0-18,0 | 17,0-21,0 |
| Nickel | 10,0-14,0 | 9,0-13,0 |
| Molybdène | 2h00-3h00 | 2h00-3h00 |
| Manganèse | 2,00 maximum | 1,50 maximum |
| Silicium | 0,75 maximum | 1,50 maximum |
| Phosphore | 0,045 maximum | 0,040 maximum |
| Soufre | 0,030 maximum | 0,040 maximum |
Notez que le molybdène reste entre 2,00 et 3,00 % sous les deux formes. Le molybdène est l'élément responsable de la résistance de l'alliage aux piqûres dans les milieux contenant du chlorure, et c'est la principale raison pour laquelle le 316L coûte plus cher que le 304L et offre plus en service agressif.
Une résistance à la corrosion qui justifie la note
Les pièces moulées en 316L résistent aux attaques générales de nombreux acides, notamment les acides phosphorique et sulfurique dilué, et fonctionnent bien dans les atmosphères marines et dans l'eau de mer à des températures modérées. Le nombre équivalent de résistance aux piqûres, en abrégé PREN, du 316L est généralement supérieur à 24, contre environ 19-20 pour le 304. En termes pratiques, un PREN plus élevé signifie moins de défaillances par piqûres dans les usines chimiques, les installations côtières et les lignes de transformation des aliments où les désinfectants à base de chlore font partie du lavage quotidien.
Cela ne fait pas du 316L un remède universel. Dans l'eau de mer stagnante, les crevasses étroites ou les cours d'eau riches en chlorures à des températures supérieures à environ 40-50°C, des piqûres et une corrosion caverneuse peuvent encore se développer. Les prescripteurs confrontés à ces conditions peuvent passer à des qualités duplex ou super-austénitiques. L'approche correcte consiste à faire correspondre la qualité à l'environnement de service réel plutôt que de supposer que le nom « inoxydable » couvre toutes les situations.
Quel processus de coulée convient aux pièces 316L
Le 316L étant entièrement austénitique, il se solidifie avec une structure dendritique grossière qui rend l'alimentation du retrait plus exigeante que dans les aciers ferritiques. La fonderie doit concevoir soigneusement le système de portes et de colonnes montantes pour éviter la microporosité dans les sections épaisses, et les ateliers expérimentés contrôlent étroitement la température de coulée et les vitesses de refroidissement. L'examen non destructif, tel que la radiographie ou les tests par ultrasons, est courant pour les pièces qui résisteront à la pression.
Le moulage de précision est le processus préféré pour les pièces complexes en 316L telles que les roues de pompe, les composants internes de vannes et les composants de transformation alimentaire qui nécessitent des surfaces lisses et des tolérances serrées. Le moule à coque en céramique préserve les détails fins et la surface telle que coulée est systématiquement plus lisse que les surfaces coulées au sable, ce qui réduit le temps d'usinage et les rebuts. Pour les pièces comportant des passages internes complexes, le moulage à modèle perdu est difficile à battre.
 Fabricant de moulage de précision en acier inoxydable pour pièces complexes 316L Ce fournisseur propose un moulage de précision pour les aciers inoxydables, au carbone et faiblement alliés en utilisant des méthodes de sol de silice, de verre soluble et de sable en film. Son moulage à modèle perdu convient aux composants complexes en 316L tels que les turbines et les composants internes des vannes. Voir le produit →
Le moulage au sable, y compris les moules liés à la résine et le moulage de coques en verre soluble, reste une solution pratique pour les corps et boîtiers de vannes de plus grande taille où la surface légèrement plus rugueuse et les tolérances plus larges sont acceptables. L'usinage du 316L nécessite des plaquettes tranchantes et des avances constantes, car l'acier inoxydable austénitique durcit rapidement lorsque l'outil commence à frotter. Un atelier qui gère les pièces moulées et l'usinage dans une seule installation peut éviter les problèmes de communication qui se produisent souvent lorsqu'une pièce est coulée par un fournisseur et usinée par un autre.
Applications typiques des pièces moulées 316L
Les prescripteurs sélectionnent les pièces moulées 316L pour les équipements qui sont nettoyés avec des produits chimiques puissants, qui fonctionnent à proximité de l'eau salée ou qui doivent rester hygiéniques sous une désinfection fréquente. La note est courante dans ces domaines :
- Corps de pompe et roues pour le transfert de produits chimiques et le service maritime
- Corps et garnitures de vannes pour fluides corrosifs ou de haute pureté
- Composants d'échangeur de chaleur et raccords de tuyauterie
- Récipient pharmaceutique et matériel de mélange
- Pièces de transformation des aliments et des boissons exposées à des nettoyants à base de chlore
Le comportement au soudage est une autre raison pour laquelle la nuance est choisie. Étant donné que la faible teneur en carbone limite la précipitation du carbure, les pièces moulées 316L peuvent être soudées en assemblages plus grands sans le recuit post-soudage souvent requis par le 316, ce qui représente une réelle économie dans les ateliers de fabrication.
Pour voir de plus près où ces pièces offrent leur meilleure durée de vie, consultez notre article de l'industrie sur le applications des pièces moulées en acier inoxydable et le secret de leur endurance .
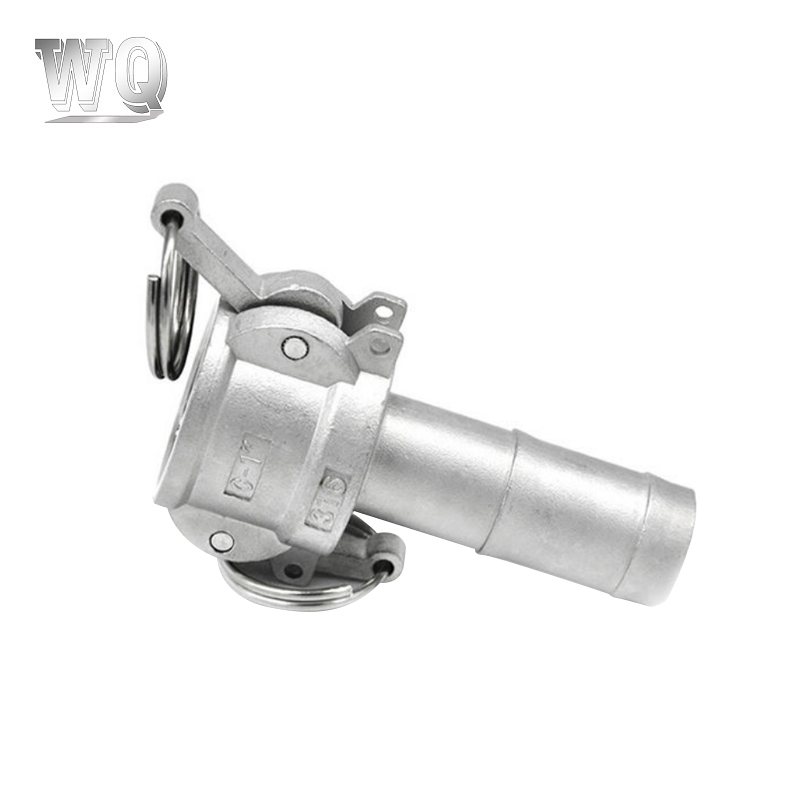
Fournisseur de pièces moulées en acier inoxydable 316/316L avec certification des matériaux Ce fabricant propose des pièces moulées en 316L pour les environnements agressifs. Prenant en charge la fourniture de connecteurs de tubes, de raccords camlock et d'alliages haute température, elle peut fournir des pièces conformes aux spécifications ASTM et à la documentation sur le traitement thermique. Voir le produit → Documentation et contrôles de qualité avant de commander
Commandez selon une spécification de moulage reconnue, normalement ASTM A351 grade CF3M ou ASTM A743, ou une norme client équivalente. La fonderie doit fournir un certificat de matériau répertoriant le numéro de chaleur, l'analyse chimique et les détails du traitement thermique. Le recuit de mise en solution pour le CF3M est généralement effectué entre 1 040 et 1 120 °C, suivi d'un refroidissement rapide, et cette étape doit être documentée car elle rétablit la résistance à la corrosion après la coulée.
Définir les critères d’acceptation avant le début de la production : rugosité de surface, tolérances dimensionnelles et solidité interne. Pour les pièces résistant à la pression, spécifiez une norme d'examen radiographique et un niveau d'acceptation. L'identification positive des matériaux sur les pièces finies peut confirmer rapidement que la teneur en molybdène est présente et qu'aucun 304 n'a été remplacé dans le processus.
Décidez également du mode de livraison des pièces : telles que moulées, recuites ou avec surépaisseur d'usinage pour votre propre finition. Ces choix affectent directement le prix et les délais. Lorsque les chlorures sont absents et que le service attendu est doux, les pièces moulées 304/304L sont souvent suffisantes ; lorsque l’environnement est agressif, le surcoût du 316L est bien moins cher qu’une panne précoce.
Fabricant de pièces moulées en acier inoxydable 304/304L pour un service doux Pour les applications sans chlorures et avec des conditions moins exigeantes, ce fournisseur propose des pièces moulées 304/304L. Elle produit également des pièces moulées et des pièces moulées sous pression en acier inoxydable, des alliages de cuivre et des pièces associées, aidant ainsi à sélectionner des matériaux rentables. Voir le produit → Les ingénieurs qui comprennent la désignation CF3M, vérifient la chimie et adaptent le processus de coulée à la géométrie ont tendance à obtenir des pièces qui restent en service pendant des décennies. La qualité 316L elle-même a fait ses preuves. Le risque restant réside dans les détails des spécifications et dans le contrôle qualité de la fonderie, donc les deux méritent autant d'attention que la qualité du matériau.